Quy trình kéo sợi và ép nhiệt trong sản xuất vải không dệt
Mục lục
- Tổng quan quy trình sản xuất vải không dệt
- Chuẩn bị nguyên liệu đầu vào cho quy trình sản xuất
- Quy trình kéo sợi tạo nền vải không dệt
- Giai đoạn liên kết sợi bằng công nghệ ép nhiệt
- Giai đoạn hoàn thiện và cuộn vải sau khi ép nhiệt
- Các yếu tố ảnh hưởng đến hiệu quả quy trình sản xuất
- So sánh quy trình ép nhiệt và quy trình ép cơ học
- Xu hướng cải tiến công nghệ sản xuất vải không dệt
Tìm hiểu quy trình kéo sợi và ép nhiệt – công nghệ lõi trong sản xuất vải không dệt giúp nâng cao hiệu suất và thân thiện môi trường.
Công nghệ kéo sợi và ép nhiệt đang thay đổi toàn diện cách vải không dệt được sản xuất trong các nhà máy hiện đại. Quy trình này không chỉ giúp tạo vải có độ bền cao, nhẹ, dễ gia công mà còn tiết kiệm năng lượng, phù hợp xu hướng xanh hóa sản xuất. Với sự hỗ trợ của tự động hóa và cảm biến thông minh, chất lượng vải được kiểm soát chính xác đến từng micromet.
Tổng quan quy trình sản xuất vải không dệt
Đặc điểm cơ bản của vải không dệt và ứng dụng thực tế
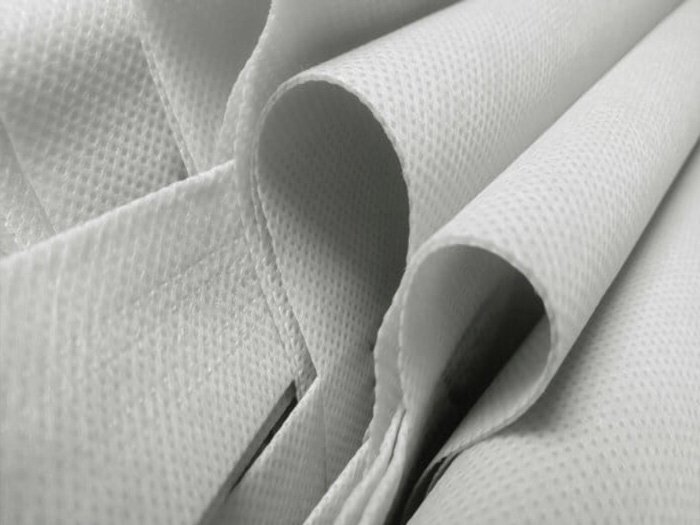
Vải không dệt là loại vật liệu được tạo ra không qua quá trình dệt sợi truyền thống, mà bằng cách liên kết hoặc ép nhiệt các sợi tổng hợp như polypropylene (PP), polyester (PET) hoặc polyethylene (PE) để tạo thành tấm vải hoàn chỉnh.
Khác với vải dệt, sản phẩm này có độ bền kéo cao, khả năng chống thấm, thông khí tốt và chi phí sản xuất thấp.
Ứng dụng phổ biến trong:
- Ngành y tế (khẩu trang, áo bảo hộ, khăn y tế)
- Nông nghiệp (màng phủ cây, túi trồng)
- Bao bì (túi mua sắm, túi quảng cáo)
- Kỹ thuật (vải lọc, vải lót công nghiệp)
Nhờ tính linh hoạt và giá thành rẻ, quy trình sản xuất vải không dệt đang được mở rộng mạnh mẽ trong các lĩnh vực thân thiện môi trường.
Vai trò của quy trình kéo sợi và ép nhiệt trong sản xuất
Hai công đoạn kéo sợi và ép nhiệt giữ vai trò quyết định trong toàn bộ quy trình sản xuất vải không dệt.
- Kéo sợi giúp chuyển đổi hạt nhựa PP hoặc PET thành sợi siêu mảnh, phân bố đồng đều, đảm bảo độ mềm và độ bền cơ học.
- Ép nhiệt tạo liên kết chặt giữa các sợi bằng áp lực và nhiệt độ cao, hình thành kết cấu bền chắc mà không cần dệt.
Sự đồng bộ giữa hai công đoạn này ảnh hưởng trực tiếp đến độ dày, độ thoáng khí và tính đàn hồi của vải, từ đó xác định chất lượng sản phẩm cuối cùng.
Các công nghệ sản xuất vải không dệt phổ biến hiện nay
Hiện nay, bốn công nghệ chính trong sản xuất gồm:
- Spunbond – tạo sợi trực tiếp từ hạt nhựa, cho vải bền, nhẹ, rẻ.
- Meltblown – tạo sợi siêu mảnh dùng cho vải lọc bụi và khẩu trang y tế.
- Spunlace – dùng tia nước áp lực cao liên kết sợi, tạo vải mềm mịn.
- SMS hoặc SMMS – kết hợp giữa Spunbond và Meltblown, cho vải 3–4 lớp có khả năng lọc khuẩn cao.
Bảng so sánh công nghệ sản xuất vải không dệt phổ biến:
|
Công nghệ |
Đặc điểm nổi bật |
Ứng dụng chính |
|---|---|---|
|
Spunbond |
Bền, rẻ, dễ sản xuất |
Túi, nông nghiệp |
|
Meltblown |
Sợi mảnh, lọc tốt |
Khẩu trang, lọc khí |
|
Spunlace |
Mềm, dai |
Khăn ướt, y tế |
|
SMS/SMMS |
Nhiều lớp, chống thấm |
Y tế, bảo hộ |
Chuẩn bị nguyên liệu đầu vào cho quy trình sản xuất
Lựa chọn hạt nhựa PP PET và phụ gia kỹ thuật
Chất lượng nguyên liệu đầu vào quyết định 60–70% hiệu quả của quy trình sản xuất vải không dệt.
Các loại nguyên liệu chính gồm:
- Hạt nhựa polypropylene (PP): phổ biến nhất, nhẹ, bền, không hút ẩm.
- Hạt polyester (PET): chịu nhiệt tốt, ít biến dạng.
- Phụ gia kỹ thuật: tăng khả năng kháng tia UV, chống cháy, kháng khuẩn.
Việc phối trộn đúng tỷ lệ giữa nhựa và phụ gia giúp đảm bảo độ bền kéo, màu sắc đồng nhất và khả năng chống tĩnh điện cho vải.
Ảnh hưởng của nguyên liệu đến độ bền và định lượng GSM
Chỉ số GSM (Gram per Square Meter) phản ánh trọng lượng vải trên mỗi mét vuông, chịu ảnh hưởng lớn từ loại và chất lượng hạt nhựa.
- PP có mật độ thấp → vải nhẹ, thông thoáng.
- PET có mật độ cao → vải nặng, chịu nhiệt tốt.
Hạt nhựa kém tinh khiết hoặc chứa nhiều tạp chất có thể gây ra lỗi như vón sợi, rách bề mặt, hoặc co rút không đều, làm giảm độ bền cơ học.
Kiểm soát chất lượng nguyên liệu trước khi kéo sợi
Trước khi đưa vào máy kéo sợi, nguyên liệu cần trải qua:
- Sấy khô để loại bỏ ẩm.
- Lọc tạp chất bằng lưới kim loại.
- Kiểm tra độ chảy MFI (Melt Flow Index) nhằm xác định khả năng gia công.
Bước này giúp đảm bảo sợi tạo ra có kích thước ổn định, hạn chế hư hại trong quá trình sản xuất.
Quy trình kéo sợi tạo nền vải không dệt
Nguyên lý hoạt động của máy kéo sợi trong dây chuyền Spunbond
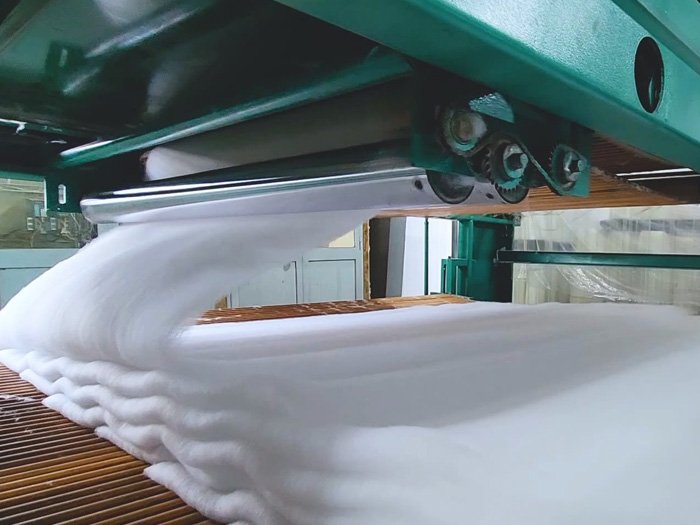
Trong công nghệ Spunbond, máy kéo sợi làm nhiệm vụ nóng chảy hạt nhựa PP ở 250–280°C, sau đó phun qua khuôn spinneret thành sợi mảnh. Các sợi này được thổi gió lạnh, rơi xuống băng tải chuyển động, rồi phân bố ngẫu nhiên tạo thành lớp nền vải.
Đây là giai đoạn quan trọng trong quy trình sản xuất vải không dệt, giúp định hình cấu trúc sợi và đảm bảo tính ổn định của vật liệu.
Các yếu tố ảnh hưởng đến kích thước và độ mảnh sợi
Ba yếu tố chính kiểm soát độ mảnh sợi gồm:
- Nhiệt độ nóng chảy nhựa: quá cao gây đứt sợi, quá thấp tạo sợi thô.
- Áp suất khí thổi: tăng áp giúp sợi nhỏ và đều hơn.
- Tốc độ băng tải: ảnh hưởng đến độ phân bố sợi.
Điều chỉnh đúng thông số giúp đạt vải có độ dày đồng đều, độ thoáng khí tối ưu, phù hợp yêu cầu kỹ thuật từng ứng dụng.
So sánh công nghệ kéo sợi Spunbond Meltblown và Spunlace
|
Tiêu chí |
Spunbond |
Meltblown |
Spunlace |
|---|---|---|---|
|
Cấu trúc sợi |
Dày, bền |
Siêu mảnh |
Mềm, dai |
|
Liên kết sợi |
Ép nhiệt |
Gió nóng |
Tia nước |
|
Ứng dụng |
Túi, nông nghiệp |
Lọc bụi, khẩu trang |
Khăn ướt, y tế |
|
Chi phí sản xuất |
Thấp |
Cao |
Trung bình |
→ Spunbond cho năng suất cao và chi phí thấp, Meltblown đạt hiệu quả lọc tốt nhất, trong khi Spunlace thích hợp cho sản phẩm yêu cầu độ mềm mịn cao.
Giai đoạn liên kết sợi bằng công nghệ ép nhiệt
Cấu trúc máy ép nhiệt và cơ chế tạo liên kết sợi
Máy ép nhiệt vải không dệt gồm trục ép kim loại có gia nhiệt, con lăn tạo áp lực và băng tải dẫn vải. Khi các lớp sợi đi qua vùng ép, nhiệt độ 140–160°C làm sợi chảy dính vào nhau, tạo liên kết bền chắc mà không cần keo hay dệt.
Quá trình này là bước liên kết cuối trong quy trình sản xuất vải không dệt, quyết định độ ổn định và độ bền kéo của sản phẩm.
Ảnh hưởng của nhiệt độ và áp lực ép đến chất lượng vải
- Nhiệt độ quá cao: làm sợi chảy quá mức → mất độ thoáng khí.
- Nhiệt độ thấp: liên kết yếu → vải dễ tách lớp.
- Áp lực ép quá lớn: gây biến dạng bề mặt.
Việc cân bằng nhiệt và áp lực giúp vải có bề mặt phẳng, độ dày đồng đều và độ bền cơ học tối ưu.
Cách tối ưu tốc độ ép nhiệt để tăng độ bền và độ thoáng khí
Checklist quy trình thực hành:
- Giảm tốc độ ép nếu cần vải bền hơn và sợi dính chặt.
- Tăng tốc độ ép nếu cần vải nhẹ, thoáng khí.
- Theo dõi cảm biến nhiệt độ và áp suất để điều chỉnh tự động.
Ứng dụng hệ thống điều khiển PID hoặc PLC giúp quá trình ép nhiệt ổn định, duy trì chất lượng đồng đều giữa các lô sản phẩm.
Giai đoạn hoàn thiện và cuộn vải sau khi ép nhiệt
Quy trình làm nguội và ổn định cấu trúc vải không dệt
Sau khi ép nhiệt, vải không dệt vẫn còn ở trạng thái nóng và dễ biến dạng, do đó giai đoạn làm nguội là bước bắt buộc trong quy trình sản xuất vải không dệt. Vải được đưa qua hệ thống con lăn làm mát và quạt gió điều áp để hạ nhiệt từ từ, giúp các sợi polymer ổn định cấu trúc.
Nếu làm nguội quá nhanh, sợi có thể co rút hoặc tạo vân nhăn; ngược lại, làm nguội chậm gây dính lớp. Kiểm soát đúng tốc độ và lưu lượng khí giúp vải phẳng, đều và có độ bền kéo cao, đáp ứng tiêu chuẩn kỹ thuật trong ngành công nghiệp.
Kiểm tra độ đồng đều và xử lý bề mặt vải
Sau khi làm nguội, vải được kiểm tra theo 3 tiêu chí chính:
- Độ đồng đều GSM: đo trọng lượng từng mét vuông bằng máy cân quang học.
- Độ bền kéo và độ giãn: kiểm tra khả năng chịu lực ngang – dọc.
- Bề mặt và màu sắc: quan sát dưới ánh sáng chuẩn để phát hiện lỗi hạt nhựa chưa tan hoặc sợi chồng lớp.
Nếu phát hiện sai lệch, vải được xử lý bề mặt bằng lăn cán hoặc phủ lớp chống tĩnh điện, giúp cải thiện cảm giác và tính ứng dụng. Bước này bảo đảm chất lượng đầu ra đồng nhất cho toàn bộ quy trình sản xuất vải không dệt.
Quy trình cuộn đóng gói và bảo quản sản phẩm cuối
Checklist quy trình:
- Cuộn vải: sử dụng trục cuộn có điều khiển điện tử để đảm bảo đường cuộn song song, không lệch biên.
- Đóng gói: mỗi cuộn vải được bọc bằng màng PE hoặc giấy kraft chống ẩm.
- Bảo quản: đặt trong kho khô, nhiệt độ 20–25°C, tránh ánh nắng trực tiếp.
Khâu cuối này đảm bảo vải không dệt giữ nguyên tính cơ học và màu sắc trong suốt quá trình lưu kho – vận chuyển, hạn chế hao hụt và nấm mốc.
Các yếu tố ảnh hưởng đến hiệu quả quy trình sản xuất
Ảnh hưởng của tốc độ kéo sợi và nhiệt độ ép
Hai thông số kỹ thuật quan trọng nhất trong quy trình sản xuất vải không dệt là tốc độ kéo sợi và nhiệt độ ép:
- Tốc độ kéo sợi quá nhanh → sợi đứt, không đều, giảm độ bền.
- Tốc độ chậm → vải dày, tiêu hao năng lượng cao.
- Nhiệt độ ép không ổn định → gây co ngót hoặc giảm độ thoáng khí.
Do đó, việc duy trì tốc độ kéo sợi ổn định (thường 350–550 m/phút) và nhiệt độ ép phù hợp từng loại polymer là yếu tố quyết định hiệu suất và chất lượng vải không dệt.
Tác động của phụ gia tăng cường kháng khuẩn và chống tĩnh điện
Trong nhiều dây chuyền hiện đại, phụ gia kháng khuẩn và chống tĩnh điện được trộn trực tiếp vào hạt nhựa trước khi kéo sợi. Các phụ gia như nano bạc, kẽm oxit, amoni bậc bốn giúp hạn chế sự phát triển của vi sinh vật trên bề mặt vải.
Đối với sản phẩm vải không dệt y tế, đây là yêu cầu bắt buộc để đảm bảo tiêu chuẩn an toàn. Ngoài ra, chất chống tĩnh điện giúp giảm hiện tượng bám bụi trong môi trường sản xuất bao bì hoặc lọc khí, tăng độ bền sử dụng của sản phẩm.
Ứng dụng tự động hóa và cảm biến trong dây chuyền sản xuất
Công nghệ tự động hóa và cảm biến thông minh đang trở thành xu hướng trong ngành vải không dệt.
- Cảm biến nhiệt độ – áp suất: điều chỉnh nhiệt độ ép chính xác theo thời gian thực.
- Camera quang học: phát hiện lỗi bề mặt trong quá trình kéo sợi.
- Bộ điều khiển PLC – SCADA: giám sát toàn bộ dây chuyền và cảnh báo sớm sự cố.
Nhờ áp dụng hệ thống này, nhà máy có thể giảm 20–30% tỷ lệ lỗi, đồng thời tăng tính ổn định của quy trình sản xuất vải không dệt.
So sánh quy trình ép nhiệt và quy trình ép cơ học
Sự khác biệt về cấu trúc sợi và độ bền vật liệu
|
Tiêu chí |
Ép nhiệt |
Ép cơ học |
|---|---|---|
|
Cơ chế liên kết |
Nhiệt và áp lực |
Tác động cơ học |
|
Độ bền vải |
Cao, đồng đều |
Trung bình |
|
Tính mềm mịn |
Trung bình |
Tốt hơn |
|
Ứng dụng chính |
Công nghiệp, bao bì |
Y tế, khăn ướt |
→ Ép nhiệt giúp các sợi polymer chảy dính vào nhau, tạo liên kết bền và chống thấm tốt, trong khi ép cơ học dùng lực cơ học hoặc tia nước để gắn sợi – phù hợp sản phẩm yêu cầu mềm mại. Sự khác biệt này ảnh hưởng trực tiếp đến cấu trúc và độ bền của vải không dệt trong từng ứng dụng.
Ưu điểm của ép nhiệt trong sản xuất vải không dệt công nghiệp
Ép nhiệt là phương pháp liên kết hiệu quả nhất trong quy trình sản xuất vải không dệt công nghiệp, nhờ khả năng:
- Cho độ bền kéo cao và tính chống thấm tốt
- Phù hợp sản xuất quy mô lớn, tiết kiệm năng lượng
- Giảm chi phí bảo trì vì không cần nước hay chất kết dính
Nhờ đó, ép nhiệt được lựa chọn cho các sản phẩm như túi PP không dệt, màng lọc, vải nông nghiệp và vật liệu xây dựng kỹ thuật.
Lựa chọn công nghệ ép phù hợp theo mục đích sử dụng vải
- Sản phẩm cần bền và chống thấm: chọn ép nhiệt Spunbond hoặc SMS.
- Sản phẩm cần mềm và thoáng khí: chọn ép cơ học Spunlace.
- Sản phẩm lọc hoặc y tế: chọn kết hợp Meltblown – Spunbond (SMMS) để đạt khả năng lọc cao.
Việc chọn đúng phương pháp ép giúp tối ưu chi phí và chất lượng sản phẩm trong từng lĩnh vực sản xuất.
Xu hướng cải tiến công nghệ sản xuất vải không dệt
Tích hợp công nghệ SMS SMMS trong quy trình sản xuất hiện đại
Công nghệ SMS/SMMS (Spunbond–Meltblown–Spunbond) kết hợp nhiều lớp vải có tính năng khác nhau: lớp ngoài chống thấm, lớp giữa lọc khuẩn, lớp trong thoáng khí.
Sự tích hợp này giúp quy trình sản xuất vải không dệt đạt năng suất cao, giảm chi phí vận hành và mở rộng ứng dụng trong ngành y tế, bảo hộ và môi trường.
Phát triển quy trình sản xuất vải không dệt thân thiện môi trường
Ngành vải không dệt đang hướng tới sử dụng polymer sinh học như PLA (Polylactic Acid) hoặc sợi tái chế từ nhựa PET. Những vật liệu này có khả năng phân hủy sinh học, giảm phát thải CO₂ trong sản xuất.
Một số nhà máy tiên tiến đã kết hợp năng lượng mặt trời và hệ thống thu hồi nhiệt để giảm 15–20% chi phí năng lượng, phù hợp tiêu chí sản xuất xanh.
Ứng dụng năng lượng tái tạo trong dây chuyền sản xuất vải
Các nhà máy hiện đại tích hợp năng lượng mặt trời và hệ thống thu hồi hơi nóng từ máy ép nhiệt để tái sử dụng cho khâu tiền xử lý nhựa.
Nhờ đó, mức tiêu thụ điện giảm 10–15%, đồng thời kéo dài tuổi thọ thiết bị. Đây là hướng phát triển bền vững giúp quy trình sản xuất vải không dệt đạt tiêu chuẩn ESG và thân thiện môi trường.
Sự kết hợp giữa kéo sợi chính xác và ép nhiệt ổn định giúp ngành vải không dệt tiến tới tiêu chuẩn bền vững và công nghệ cao. Đây là nền tảng để các doanh nghiệp Việt Nam vươn ra thị trường quốc tế, tạo nên sản phẩm thân thiện môi trường và có giá trị kinh tế lâu dài.
Hỏi đáp về
Quy trình sản xuất vải không dệt gồm mấy bước chính?
Gồm bốn bước: chuẩn bị nguyên liệu, kéo sợi, ép nhiệt liên kết sợi và làm nguội – cuộn đóng gói hoàn thiện.
Công đoạn ép nhiệt có vai trò gì?
Ép nhiệt giúp sợi polymer dính chặt, tạo vải bền, phẳng, chống thấm mà không cần dệt hay dùng keo.
Làm sao để vải không dệt vừa bền vừa thoáng khí?
Cần cân bằng tốc độ kéo sợi, nhiệt độ ép và quá trình làm nguội; thêm phụ gia chống tĩnh điện để tăng độ bền và thoáng khí.
Khác biệt giữa ép nhiệt và ép cơ học là gì?
Ép nhiệt cho vải bền và chống thấm, ép cơ học cho vải mềm và thấm hút tốt hơn, phù hợp sản phẩm y tế.
Công nghệ nào đang được ứng dụng mới nhất?
Các nhà máy đang dùng dây chuyền tự động, cảm biến thông minh và polymer sinh học để sản xuất xanh, tiết kiệm năng lượng.


GỬI Ý KIẾN BÌNH LUẬN